Puntos clave
- En una reforma de ampliación no corra a poner la mandíbula más grande; primero calcule la capacidad objetivo y luego, a la inversa, cuánto deben pasar la tolva, el alimentador y la mandíbula.- Los tres deben ir al mismo ritmo: velocidad de salida de la tolva = velocidad del alimentador = velocidad de entrada de la mandíbula; el más lento es el cuello de botella.- En la tolva cuenta el "volumen vivo", no el total; lo que no sale, no cuenta.- El ancho del alimentador debe ser 1,2-1,5 veces el trozo máximo; un margen de 10%-30% para "alimentación a tope" evita que la mandíbula trabaje en vacío y desgasta la placa de forma uniforme.- La mandíbula se elige por "tamaño máximo de alimentación + capacidad objetivo + abertura de salida"; cerrar la abertura suma capacidad, pero hay más finos y la placa dura un poco menos.
Por qué la reforma empieza por estos tres
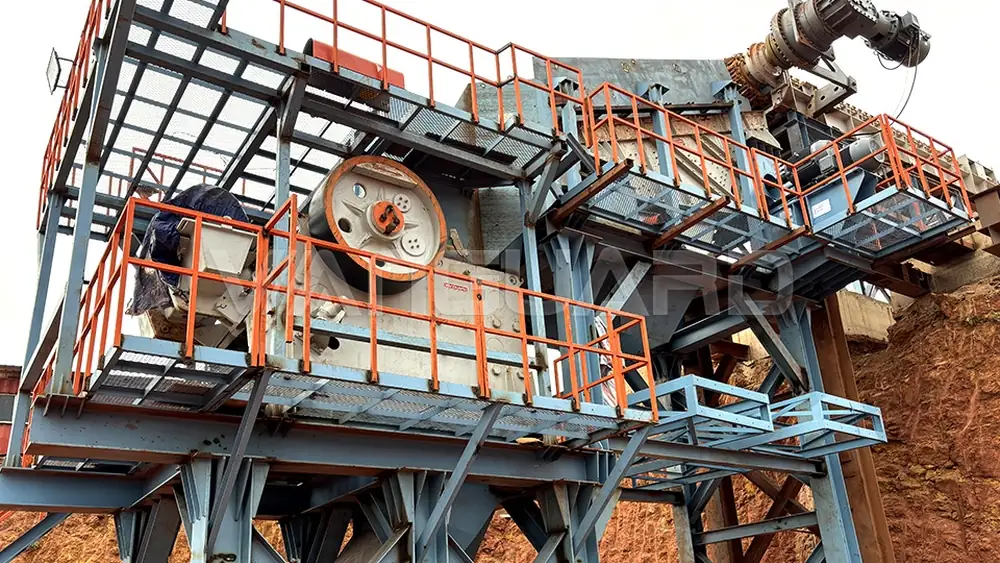
- El "cuello" de la línea fija está en la cabeza: los camiones vacían el mineral en la tolva, el alimentador bajo la tolva envía la roca a la mandíbula a ritmo constante, y esta entrega el grueso al resto. Si se atasca la cabeza, el medio y fino trabajan en vacío. - Para subir toda la línea, primero suba el ritmo de la cabeza; si cambia solo el final y la cabeza no da abasto, el final sigue esperando material. - Sin fórmulas: desde la capacidad objetivo hacia atrás hasta el caudal de cada etapa, y luego cómo equipar tolva, alimentador y mandíbula y unirlos en una cadena sin bloqueos.
Primero el objetivo, luego el cálculo inverso
- Ejemplo: de 200 t/h a 350 t/h. No basta con una mandíbula más grande: tolva, alimentador y mandíbula se reconfiguran al ritmo de 350. - Lógica: caudal objetivo de la mandíbula 350, con margen por retorno y variación 1,1-1,2 -> equipo de nivel 385-420 t/h; el alimentador >= velocidad máxima de entrada de la mandíbula x 1,1; el volumen vivo de la tolva cubre el ciclo del camión + buffer. - La tabla es orientativa; ajuste por densidad y tamaño de trozo.
| Capacidad objetivo (t/h) | Volumen vivo de tolva (t) | Ancho del alimentador (mm) | Mandíbula (orientativo) |
| 150 | 60-100 | 960-1100 | PE-600x900 / C6X80 |
| 250 | 100-160 | 1100-1200 | PE-750x1060 / C6X100 |
| 350 | 160-260 | 1200-1300 | PE-900x1200 / C6X110 |
| 500 | 240-400 | 1300-1500 | PE-1000x1200 / C6X125 |
Cómo equipar la tolva
- El volumen vivo (lo que sale por gravedad) es el real; lo atrapado en rincones muertos no cuenta. - Con más camiones y cajas más grandes, base el volumen en "tiempo de ciclo del camión x caudal de la mandíbula", mínimo 30-60 min de alimentación continua para que no haya cola. - La boca de salida >= 2-3 veces el trozo máximo, la pared más inclinada que el ángulo de reposo (normalmente > 50 grados), y si hace falta, cañones de aire o golpeadores contra el puenteo. - Bajo la tolva, compuerta hidráulica o alimentador de caudal variable para tener el "ritmo de salida" en la mano; la tolva deja de ser una caja negra.
Cómo elegir el alimentador
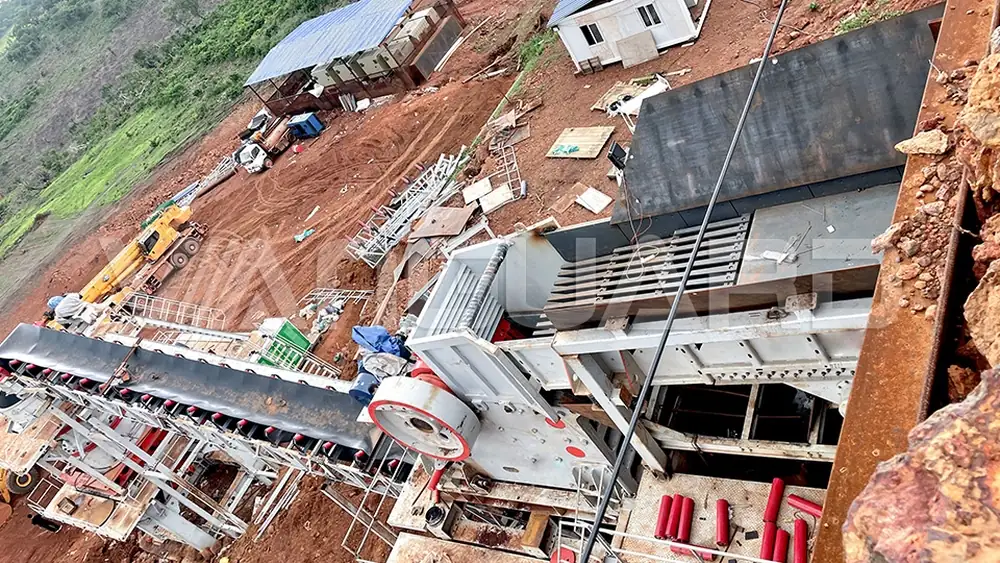
- Ancho = trozo máximo x 1,2-1,5; con trozo de 500 mm use alimentador de 1100-1300 mm, más estrecho se atasca y segrega. - Margen 10%-30% para "alimentación a tope": la cámara de la mandíbula llena, capacidad máxima, desgaste uniforme de la placa. - Regulación por frecuencia: ajuste la velocidad al amperaje y entrada de la mandíbula, sin "hambre" ni "rebose". - Con material pegajoso y húmedo, alimentador de placas pesado o pre-cribado para desviar lodo y finos y evitar que la mandíbula se embale.
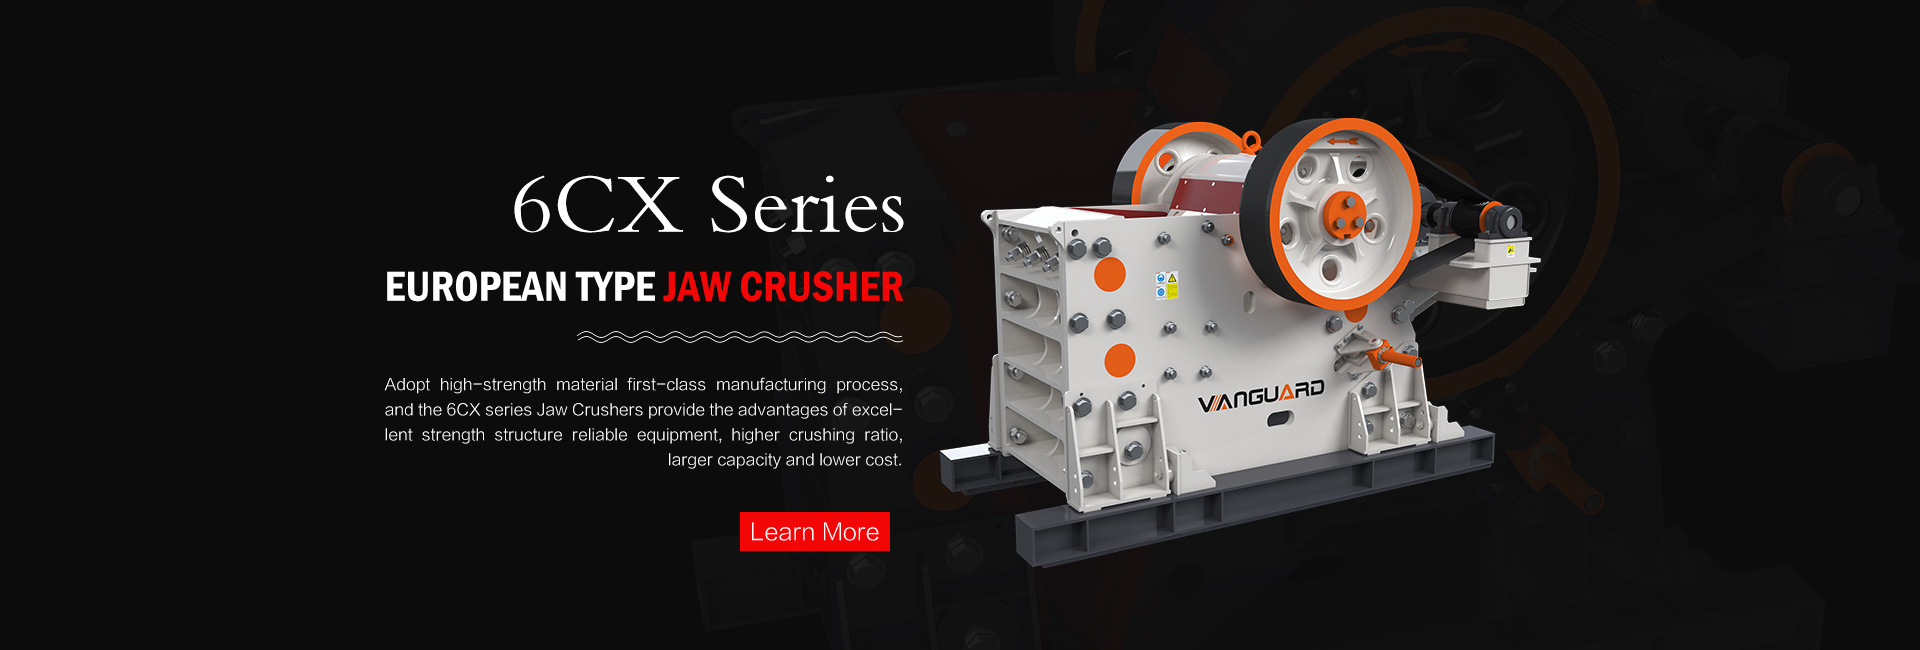
Cómo elegir la mandíbula
- Tres datos: tamaño máximo de alimentación (define boca y cámara), capacidad objetivo (tamaño de máquina), abertura de salida CSS (grano y caudal). - En la misma máquina, cerrar un poco la abertura suele sumar 15%-30% de capacidad, pero más finos y algo menos de vida de placa; primero pruebe cerrar, luego cambie de máquina. - La velocidad del alimentador debe ser >= la entrada máxima de la mandíbula; si no, la mandíbula "pasa hambre" y nada más sirve.
Vanguard Machinery fabrica las series C6X y PE (mandíbulas) y la serie ZSW (alimentadores vibratorios) justo con esta lógica de "alimentación máxima + capacidad objetivo + CSS"; en la reforma puede cotejar directamente con la tabla para que entre tolva, alimentador y máquina no quede hueco de capacidad.
Cómo unir los tres: busque el cuello de botella
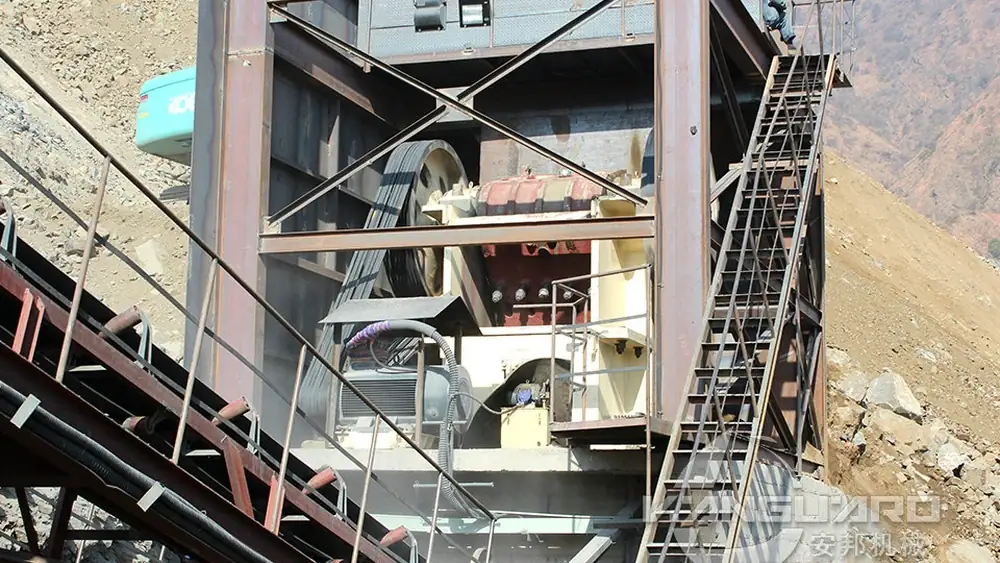
- Imagine la cadena: velocidad de salida -> velocidad del alimentador -> velocidad de entrada de la mandíbula; iguales, equilibradas; la capacidad total = la más lenta. - Camiones en cola = tolva pequeña o salida lenta; acopio ante el alimentador con mandíbula vacía = alimentador lento o mandíbula rápida; mandíbula "ahogada", mucho retorno = mandíbula pequeña o CSS muy cerrado. - Orden de reforma: mida el caudal real de cada etapa, encuentre la más lenta y cambie solo esa; el dinero donde duele.
Checklist de reforma
- Levante la geometría de la tolva, el modelo del alimentador, la cámara y abertura de la mandíbula, y fije el caudal base. - Calcule la configuración de las tres etapas para el objetivo, decida "solo ajuste" o "cambio", y dé alcance y ventana de parada. - Revise la obra: si hace falta reforzar la tolva, dinámica de la base del alimentador, y si el motor de la mandíbula necesita más potencia. - Repuestos: placas de mandíbula, revestimiento, barras del alimentador, adelantados para acortar la parada.
Puntos de aceptación antes del arranque
- Marcha en vacío: linealidad del alimentador, giro y lubricación de la mandíbula, orden de bloqueos. - Con carga: de 60% hasta el objetivo, compruebe el ritmo único de las tres etapas, sin puenteo ni ahogo. - Muestreo: composición granular y capacidad alcanzada; si no, ajuste CSS o velocidad y vuelva a medir.
Preguntas frecuentes
La cabeza es el cuello de botella de la línea; si se atasca, todo lo posterior trabaja en vacío. Suba primero el ritmo de la cabeza para levantar toda la línea.
Cuente el volumen vivo: suficiente para cubrir el ciclo del camión más 30-60 min de buffer, según capacidad objetivo x tiempo. Más grande no es mejor; demasiado grande son más huella y stock muerto.
El volumen vivo es lo que sale por gravedad; lo atrapado en rincones muertos no cuenta, así que solo el vivo entra en el cálculo.
Ancho = trozo máximo x 1,2-1,5 para evitar puenteo y segregación; con trozo de 500 mm use alimentador de 1100-1300 mm.
10%-30% para "alimentación a tope", para que la cámara de la mandíbula se llene y dé capacidad máxima con desgaste uniforme.
Ambas: el tamaño de alimentación define boca y cámara, la capacidad objetivo define el tamaño de máquina, y el CSS ajusta grano y caudal.
En la misma máquina suele sumar 15%-30%, pero con más finos y algo menos vida de placa; primero pruebe cerrar, luego cambie de máquina.
Boca de salida >= 2-3 veces el trozo máximo, pared más inclinada que el ángulo de reposo, cañones de aire o golpeadores, y alimentador variable para controlar el ritmo.
La tolva hace de buffer: su volumen cubre el ciclo del camión y el alimentador dosifica la roca a la mandíbula, desacoplando ambos por ese embalse.
Solo si el alimentador actual ya cubre la entrada máxima de la nueva mandíbula; si no, el alimentador se vuelve el nuevo cuello de botella.
Con material pegajoso o muy arcilloso, sí: elimine los finos para que la mandíbula no se embale y alivie la criba posterior.
Abertura suficiente, paredes suficientemente inclinadas, ayudas de flujo cuando haga falta, y en casos tercos pasar a tolva de flujo masivo.
Acopio ante el alimentador con mandíbula vacía indica alimentador lento; mandíbula ahogada con mucho retorno indica mandíbula pequeña o CSS muy cerrado.
El ajuste puede no parar o parar poco; el cambio de equipo suele ser unos días, acortados con repuestos adelantados y trabajo en paralelo.
Vanguard Machinery puede hacer el acoplamiento de tres etapas según su material y capacidad, con relevamiento y alcance de reforma basado en la tabla, para no elegir a ojo.
Conclusión
Una reforma de ampliación no es solo "poner una mandíbula más grande", es realineAR la tolva, el alimentador y la mandíbula al ritmo de la capacidad objetivo. Fije el objetivo, retroceda al caudal de cada etapa, dimensione la tolva por volumen vivo, el alimentador por ancho y margen, la mandíbula por sus tres datos, y encadene las tres en una línea sin bloqueos y mejore solo la etapa más lenta. Con esa lógica, el presupuesto de ampliación cae donde rinde.
Artículos Relacionados
• Por qué mi trituradora de mandíbula se desgasta de...(2026-07-09)
• Vanguard Machinery lleva su línea de procesamiento de mineral de oro a la 140ª F(2026-08-06)
• De Zhengzhou a Almaty: Vanguard Machinery participa en la 31ª Feria Minera KAZCO(2026-08-06)
• Vanguard Machinery expondrá en Construction Indonesia 2026 y refuerza su presenc(2026-08-06)
• Cómo elegir fabricante de plantas de trituración m...(2026-08-27)
• Mejor Trituradora de Impacto PFV1315 para Trituración de Cal...(2026-08-06)
• Cómo Mantener una Planta de Trituración de Mandíbula Móvil s...(2026-08-05)
• Top 5 de trituradoras fiables alternativas a marca...(2026-08-04)